
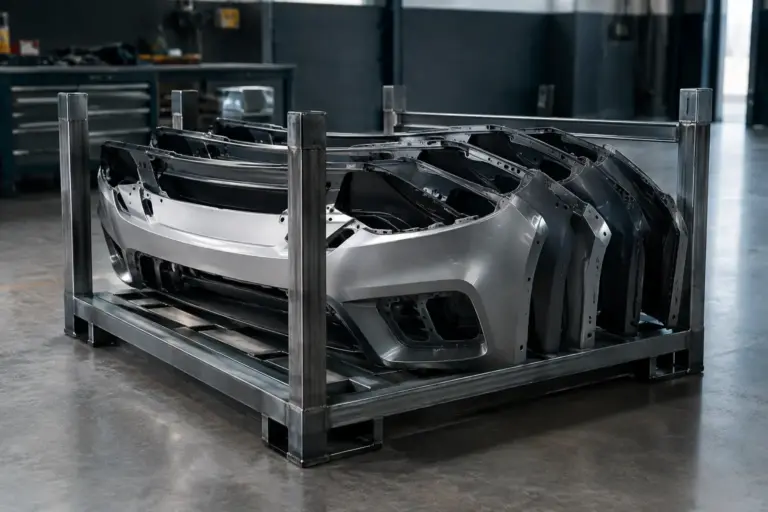
Stoßstangen gehören zu den Bauteilen, bei denen sich ein ungeeigneter Ladungsträger unmittelbar in der Fertigung bemerkbar macht. Wer Sonderladungsträger für Stoßstangen konstruieren lässt, muss weit mehr als Außenmaße und Stückzahl definieren: Sichtflächen, Clipbereiche, Variantenwechsel, Entnahmefolge und Rücklaufvolumen entscheiden darüber, ob der Prozess stabil läuft oder Nacharbeit erzeugt.
Für Einkäufer und Logistikleiter entsteht der Aufwand häufig an Schnittstellen. Die Stoßstange verlässt eine Fertigungslinie, wird intern umgesetzt, zum Lackieren oder zu einem Zulieferer transportiert und kommt schließlich Just-in-Time an das Montageband. Jede Umlagerung erhöht das Risiko von Kratzern, Verzug oder falscher Teilebereitstellung. Ein passend konstruierter Ladungsträger schafft deshalb nicht nur Transportsicherheit, sondern definiert einen verlässlichen Materialfluss.
Warum Stoßstangen besondere Ladungsträger brauchen
Stoßstangen sind großformatig, geometrisch komplex und je nach Ausführung unterschiedlich empfindlich. Lackierte Sichtflächen dürfen weder punktuell belastet noch an harten Anschlägen geführt werden. Gleichzeitig müssen Trägeraufnahmen so gestaltet sein, dass Bauteile beim Beschleunigen, Bremsen und Kurvenfahren nicht wandern. Die Anforderungen aus VDI 2700 zur Ladungssicherung bilden dabei einen wichtigen Rahmen, ersetzen aber keine bauteilspezifische Konstruktion.
Ein Standardgestell scheitert oft nicht an der Tragfähigkeit, sondern an Details: Eine Anlagefläche liegt im Sichtbereich, ein Clip wird belastet, die Entnahme ist nur von einer Seite möglich oder die Verpackungsdichte verhindert einen wirtschaftlichen Rücktransport. Besonders kritisch wird es, wenn mehrere Derivate auf einer Linie verarbeitet werden. Dann muss der Ladungsträger Varianten sicher trennen, ohne die Bedienung unnötig zu verlangsamen.
Auch die Beschaffungsperspektive zählt. Ein Gestell, das im CAD gut aussieht, aber nur mit hohem Umpackaufwand betrieben werden kann, verschiebt Kosten lediglich in die Logistik und Produktion. Entscheidend ist die Gesamtbetrachtung aus Bauteilschutz, Behälterumlauf, Flächenbedarf, Bedienbarkeit und Lebensdauer.
Sonderladungsträger für Stoßstangen konstruieren: Der richtige Ablauf
Wir konstruieren Sonderladungsträger nicht aus einer allgemeinen Vorlage, sondern aus dem konkreten Bauteil- und Prozessverständnis. Ausgangspunkt sind CAD-Daten, Kundenzeichnung, Gewichte, Oberflächenanforderungen, Verpackungsvorschriften und die geplante Transportkette. Fehlen einzelne Daten, klären wir sie gemeinsam mit Konstruktion, Logistik und Fertigung. So wird aus einer Konstruktion nach Kundenzeichnung eine Lösung, die im Alltag funktioniert.
Die Bauteilaufnahme zuerst definieren
Die sichere Aufnahme beginnt mit der Frage, welche Bereiche der Stoßstange belastbar sind. Geeignet sind in der Regel funktionsneutrale Zonen, definierte Verstärkungen oder konstruktiv vorgesehene Auflagepunkte. Sichtflächen, Befestigungsclips und empfindliche Kanten werden gezielt ausgespart. Je nach Bauteil kommen formschlüssige Nester, gepolsterte Auflagen, Führungen oder Trennelemente zum Einsatz.
Dabei gilt: Weiche Auflagen schützen zwar Oberflächen, können aber bei hohen Beschleunigungen oder langen Umläufen nachgeben. Starre Anschläge bieten eindeutige Positionierung, erfordern jedoch eine präzise Gestaltung der Kontaktpunkte. Die passende Lösung hängt unter anderem von Lackzustand, Bauteilgewicht, Transportweg und Reinigungsanforderungen ab.
Kapazität und Entnahmefolge gemeinsam planen
Eine hohe Packdichte ist wirtschaftlich, solange Zugänglichkeit und Bauteilschutz erhalten bleiben. Bei JIT-Anlieferungen zählt häufig nicht die maximale Stückzahl pro Gestell, sondern die richtige Entnahmereihenfolge am Band. Kann der Werker die benötigte Stoßstange ohne Umsetzen oder Nachgreifen entnehmen, sinken Taktverluste und Beschädigungsrisiken.
Wir prüfen deshalb, ob die Beladung ein- oder zweiseitig erfolgen soll, ob ein Gestell stapelbar sein muss und ob unterschiedliche Varianten auf einem Grundgestell geführt werden können. Bei acht oder mehr Varianten kann ein variables Aufnahmeprinzip sinnvoll sein. Bei kleinen Stückzahlen oder stark abweichenden Geometrien sind dedizierte Nester dagegen oft die sicherere Wahl.
Rücklauf und Lagerfläche nicht nachrangig behandeln
Leere Gestelle verursachen Kosten, wenn sie viel Volumen beanspruchen. Klappbare oder nestbare Konstruktionen reduzieren Rücktransportvolumen, bringen jedoch zusätzliche bewegliche Komponenten und Prüfaufwand mit sich. Bei hohen Umlaufzahlen amortisiert sich das häufig schnell. Bei kurzen regionalen Kreisläufen und einfacher Rückführung kann ein festes Gestell wirtschaftlicher sein.
Für internationale Transporte ergänzen wir bei Bedarf Holzpaletten, Übersee-Kisten oder Holzverschläge nach ISPM 15 und IPPC. Metallgestell und Exportverpackung müssen dabei zusammenpassen: Das Bauteil darf im Gestell nicht arbeiten, die Kiste muss die vorgesehenen Sicherungspunkte aufnehmen und die Gesamtverpackung muss handhabbar bleiben.
Vom CAD-Modell zur abgesicherten Serienlösung
Eine belastbare Konstruktion entsteht nicht allein am Bildschirm. Nach der CAD-Konstruktion folgt ein Prototyp, an dem wir die reale Bauteillage, Toleranzen und Bedienung überprüfen. Die Probebeladung zeigt, ob Einlegekräfte passen, ob Schutzmaterial an den richtigen Stellen sitzt und ob alle Varianten eindeutig geführt werden. Gerade bei Stoßstangen lassen sich so Kollisionen mit Anbauteilen oder unerwartete Kontaktpunkte früh erkennen.
Im Anschluss werden Rückmeldungen aus Verpackung, Transport und Montage in die Konstruktion übernommen. Erst wenn Bauteilschutz, Handhabung und Logistikablauf zusammenpassen, wird die Serienfertigung geplant. Als Schweißfachbetrieb nach DIN EN ISO 3834 berücksichtigen wir dabei nicht nur die Geometrie, sondern auch die dauerhafte Belastung von Rahmen, Aufnahmen und Stapelbereichen. Bei CE-relevanten Ausführungen wird die erforderliche Konformität mitgedacht.
Das Vorgehen reduziert Änderungsaufwand in der Serie. Es ist zwar aufwendiger, einen Prototyp mit echter Probebeladung abzusichern, als direkt eine Serie zu bestellen. Der Aufwand lohnt sich besonders bei lackierten Teilen, hohen Umlaufzahlen, mehreren Varianten und engen JIT-Fenstern. Bei einem einfachen, unlackierten Bauteil mit stabiler Geometrie kann der Prüfaufwand dagegen schlanker ausfallen.
Konkretes Ergebnis am Montageband
Der Nutzen eines Sonderladungsträgers wird an Kennzahlen sichtbar, nicht an der Optik des Gestells. Bei einer von uns konstruierten Stoßstangen-Box sank die Nacharbeit am Band um 20 Prozent. Ausschlaggebend waren eine bauteilgerecht definierte Aufnahme, geschützte Kontaktzonen und eine Entnahme, die ohne unnötiges Umsetzen funktionierte.
Ein weiteres Praxisbeispiel zeigt, warum der Rücklauf bereits in der Konstruktion berücksichtigt werden sollte: Bei einem Tankgestell mit Klappsystem ließ sich das Rücktransportvolumen um 80 Prozent reduzieren. Und bei JIT-Ladungsträgern für Motorhauben konnten acht Varianten auf einem Gestell bereitgestellt werden – ohne Umpackvorgänge. Diese Beispiele lassen sich nicht eins zu eins übertragen, zeigen aber die Richtung: Die passende Konstruktion verbindet Schutz, Prozesssicherheit und Umlaufwirtschaftlichkeit.
Für Beschaffung und Logistik ist es sinnvoll, die Anforderungen vor Projektstart klar zu bündeln: Bauteilvarianten, Jahresmenge, Umlaufzeit, Transportmittel, Stapelhöhe, Entnahmeort und Oberflächenstatus. Je genauer diese Parameter vorliegen, desto zielgerichteter lässt sich der Prototyp auslegen und bewerten.
Wenn eine Stoßstange auf dem Gestell eindeutig sitzt, am Band ohne Zusatzhandling entnommen wird und der Leerrücklauf planbar bleibt, erfüllt der Ladungsträger seine eigentliche Aufgabe: Er hält den Materialfluss stabil. Haben Sie ähnliche Anforderungen? Jetzt unverbindlich anfragen: 08265 226752 | pekahit.de/kontakt/
Referenzzahl: Mit der PEKAHIT Stoßstangen-Box wurden 20 Prozent weniger Nacharbeit am Band erreicht.