
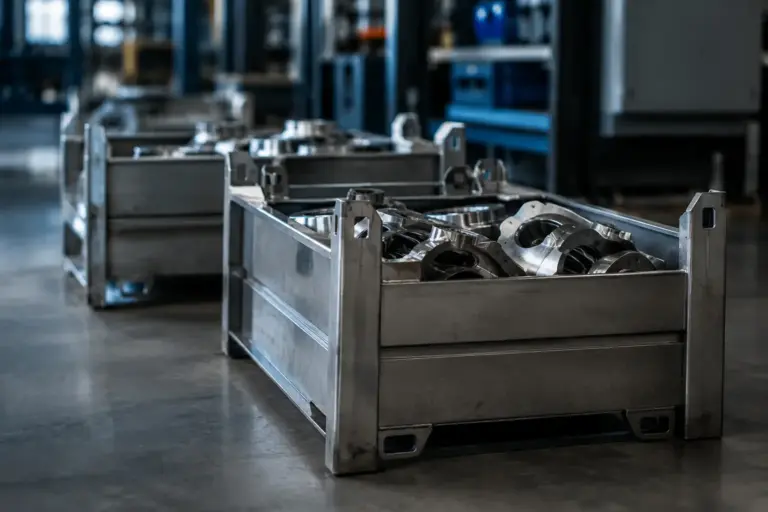
Ein Gestell verlässt das Werk voll beladen, kommt jedoch leer, beschädigt oder gar nicht zurück. Genau an dieser Stelle verlieren Mehrwegkonzepte im Maschinenbau ihre Wirkung. Kreislauffähige Ladungsträger im Maschinenbau müssen deshalb nicht nur das Bauteil auf dem Hinweg schützen. Sie müssen Rücklauf, Lagerung, Reinigung, Variantenwechsel und die tatsächlichen Abläufe bei Lieferant, Spediteur und Empfänger mit abbilden.
Für Einkäufer und Logistikleiter ist das keine reine Verpackungsfrage. Ein ungeeigneter Ladungsträger erzeugt Zusatzfahrten, Umpackvorgänge, Nacharbeit und ungeplante Bestände. Besonders bei empfindlichen Gehäusen, Achsen, Baugruppen oder lackierten Sichtteilen steigen die Folgekosten oft deutlich stärker als der Beschaffungspreis des Gestells.
Warum Mehrwegkreisläufe im Maschinenbau scheitern
Der häufigste Fehler liegt in einer isolierten Betrachtung des Hintransports. Ein Ladungsträger wird auf Tragfähigkeit ausgelegt, transportiert das Bauteil sicher zum Kunden und erfüllt damit scheinbar seinen Zweck. Im Alltag stellt sich dann heraus, dass er für den Leertransport zu viel Volumen beansprucht, sich nicht stapeln lässt oder am Rückgabeort ungeordnet stehen bleibt.
Auch die Bauteilaufnahme wird oft zu allgemein ausgeführt. Wenn unterschiedliche Varianten mit wechselnden Auflagepunkten, Oberflächen oder Schwerpunkten auf einem Standardgestell transportiert werden, entstehen Spiel, Kontaktstellen und falsche Entnahmen. Mitarbeitende sichern dann zusätzlich mit Zwischenlagen oder packen um. Das kostet Zeit und macht den Prozess fehleranfällig.
Ein Kreislauf kann außerdem an organisatorischen Schnittstellen scheitern. Fehlen Kennzeichnung, Rückführregeln oder klare Bestandsverantwortung, verschwinden Ladungsträger in Außenlagern und bei Unterlieferanten. Dann wird kurzfristig mit Ersatzverpackungen gearbeitet. Die ursprünglich geplante Mehrwegquote sinkt, während die Disposition mehr Aufwand hat.
Kreislauffähige Ladungsträger im Maschinenbau planen
Ein funktionierendes Konzept beginnt mit dem realen Materialfluss. Entscheidend sind nicht nur Bauteilmaße und Gewicht, sondern auch Losgrößen, Taktzeiten, Transportmittel, Behälterumlaufzeit und Rückführwege. Wir konstruieren Sonderladungsträger deshalb ausgehend von der gesamten Prozesskette: Beladung beim Lieferanten, Sicherung im Transport, Entnahme am Band, Zwischenlagerung und Leergebinderücklauf.
Die CAD-Konstruktion schafft dabei eine belastbare Grundlage. Aufnahmeelemente, Anschläge, Stapelgeometrien und Sicherungen lassen sich vor dem ersten Muster prüfen. Bei komplexen Teilen ist eine Konstruktion nach Kundenzeichnung sinnvoll, ergänzt durch Daten zum Schwerpunkt, zu empfindlichen Flächen und zu zulässigen Greifbereichen. Das verhindert, dass ein Gestell zwar maßlich passt, aber den Arbeitsablauf in der Produktion behindert.
Der Prototyp muss den Prozess beweisen
Ein Prototyp ist kein Anschauungsmodell. Er muss mit Originalteilen beladen, bewegt, gestapelt und entladen werden. Bei der Probebeladung zeigen sich Fragen, die eine Zeichnung allein nicht beantwortet: Ist die Einlegefolge eindeutig? Lassen sich Bauteile ohne Kollision entnehmen? Bleiben Schutzflächen frei? Ist die Ladung auch bei Brems- und Beschleunigungsvorgängen sicher fixiert?
Bei metallischen Gestellen berücksichtigen wir die Anforderungen an die Ladungssicherung nach VDI 2700. Als Schweißfachbetrieb nach DIN EN ISO 3834 verbinden wir die Konstruktion mit einer fertigungsgerechten Ausführung. Wo der Ladungsträger als Arbeitsmittel oder Teil einer Anlage eingesetzt wird, prüfen wir zudem die Anforderungen an CE-Konformität im jeweiligen Anwendungsfall.
Die Bauform entscheidet über Rücklaufkosten
Ob ein Ladungsträger klappbar, stapelbar, nestbar oder zerlegbar sein sollte, hängt vom Verhältnis zwischen Hin- und Rücktransport ab. Für stabile, schwere Bauteile kann ein festes Gestell die richtige Wahl sein, wenn es im Leerzustand effizient gestapelt wird und häufig im Umlauf bleibt. Bei großen, leichten oder voluminösen Komponenten bringt ein Klappsystem oft den größeren Effekt.
Ein Beispiel ist ein Tankgestell mit Klappsystem: Durch die reduzierte Leervolumina konnten 80 Prozent Rücktransportvolumen eingespart werden. Der Nutzen entstand nicht allein durch ein klappbares Seitenteil, sondern durch die abgestimmte Geometrie für Beladung, Sicherung und Stapelung im Leerzustand.
Auch die Variantenfähigkeit beeinflusst die Wirtschaftlichkeit. Ein separates Gestell für jede Ausführung vereinfacht zwar die Aufnahme, erhöht aber Bestand, Steuerungsaufwand und Kapitalbindung. Umgekehrt darf ein universelles Gestell nicht so viele verstellbare Elemente haben, dass die Bedienung unsicher wird. Sinnvoll ist eine Lösung, bei der Varianten eindeutig geführt werden und die Umrüstung ohne zusätzliche Hilfsmittel möglich bleibt.
Bei JIT-Motorhauben wurden beispielsweise acht Varianten auf einem Gestell abgebildet. Die abgestimmte Aufnahme ermöglichte 0 Umpackvorgänge zwischen Anlieferung und Produktion. Das reduziert nicht nur Handgriffe, sondern bewahrt auch die Qualität empfindlicher Oberflächen.
Metall, Holz oder eine kombinierte Lösung?
Metall ist im Mehrwegkreislauf häufig die geeignete Basis, wenn hohe Lasten, lange Umlaufzeiten oder präzise Bauteilführungen erforderlich sind. Gestelle, Trolleys und Kisten aus Stahl können auf konkrete Lastfälle, Stapelkräfte und logistische Schnittstellen ausgelegt werden. Verschleißteile oder austauschbare Auflagen verlängern die Nutzungsdauer, wenn einzelne Kontaktpunkte besonders beansprucht werden.
Holz bleibt dort sinnvoll, wo Exportwege, einmalige Projektverkehre oder spezielle Schutzanforderungen im Vordergrund stehen. Für Übersee-Kisten, Holzverschläge und Sonderpaletten sind ISPM 15 und IPPC entscheidend. Im wiederkehrenden Maschinenbaukreislauf kann Holz auch als Schutz- oder Trennelement innerhalb eines Metallgestells eingesetzt werden. Welche Lösung passt, hängt von Umlaufzahl, Transportdistanz, Bauteilwert und Rücklaufdisziplin ab.
Steuerung macht aus dem Gestell einen Kreislauf
Selbst die beste Konstruktion entfaltet ihre Wirkung nur, wenn der Umlauf steuerbar bleibt. Jedes Gestell braucht eine eindeutige Kennzeichnung, klare Zuordnung zur Bauteilvariante und definierte Regeln für Rückgabe, Reparatur und Reinigung. Bei vielen Umlaufpunkten lohnt sich eine Bestandslogik mit Mindestmengen und festgelegten Eskalationen, bevor die Produktion auf Ersatzverpackung ausweicht.
Für die Beschaffung ist außerdem die Serienversorgung relevant. Nach CAD-Konstruktion, Prototyp und Probebeladung muss die Serienlieferung zum Anlaufplan passen. JIT-Lieferungen der Ladungsträger vermeiden unnötige Lagerflächen und stellen sicher, dass die benötigte Menge zum richtigen Zeitpunkt bereitsteht. Änderungen an Bauteilen oder Prozessabläufen sollten dokumentiert in die Konstruktion zurückfließen, statt provisorisch am Gestell gelöst zu werden.
PEKAHIT begleitet diesen Ablauf von der Konstruktion über den Prototyp bis zur Probebeladung und Serienversorgung. Das Ziel ist kein beliebiges Mehrweggestell, sondern ein Ladungsträger, der den Materialfluss messbar vereinfacht und über viele Umläufe kalkulierbar bleibt.
Wenn der Rücklauf bereits bei der Konstruktion mitgedacht wird, werden weniger Leerfahrten, Beschädigungen und Umpackvorgänge zur täglichen Ausnahme. Haben Sie ähnliche Anforderungen? Jetzt unverbindlich anfragen: 08265 226752. Beim Koppelturm mit acht Typen wurden über 80 Prozent Logistikkosten eingespart – bei 0 Transportschäden.