
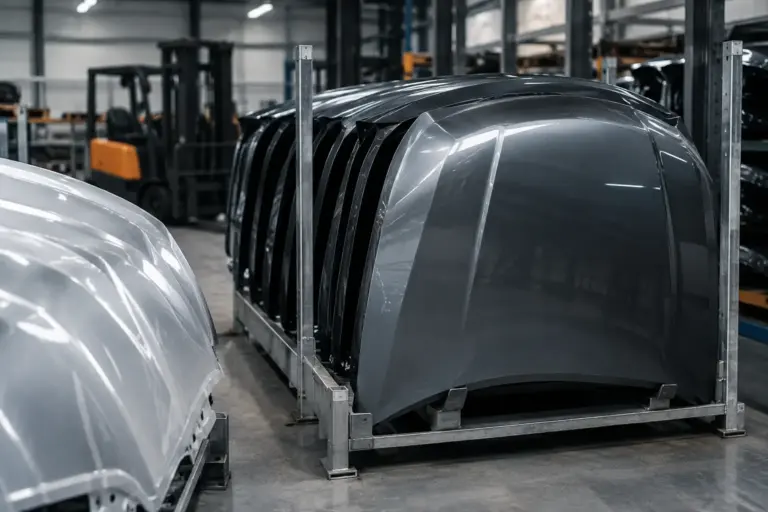
Motorhauben zählen zu den Bauteilen, bei denen kleine Fehler im Ladungsträger große Folgekosten verursachen. Sichtflächen dürfen weder scheuern noch punktuell belastet werden, gleichzeitig müssen mehrere Derivate sicher verfügbar sein. Beste Lösungen für Motorhaubenlogistik entstehen daher nicht durch ein angepasstes Standardgestell, sondern durch eine Konstruktion, die Bauteilgeometrie, Prozessfolge und Rücklauf von Beginn an zusammenführt.
Der Schmerzpunkt: empfindliche Bauteile im eng getakteten Materialfluss
Motorhauben sind großvolumig, formempfindlich und in vielen Werken variantenreich. Ein Ladungsträger muss Außenhaut, Falze, Scharniere, Verstärkungen und gegebenenfalls Anbauteile berücksichtigen. Liegt die Haube an einer ungeeigneten Stelle auf, entstehen Druckstellen, Kratzer oder Verformungen. Werden Kontaktflächen zu weich ausgeführt, kann das Bauteil beim Transport wandern. Zu starre Aufnahmen erschweren dagegen das Einlegen und erhöhen die Taktzeit.
In der Praxis verschärft die Variantenvielfalt diese Aufgabe. Separate Gestelle für jede Motorhaube belegen Stellfläche, erhöhen den Verwaltungsaufwand und führen im Rücklauf häufig zu unnötigem Leervolumen. Besonders kritisch wird es bei JIT-Versorgung: Wenn am Wareneingang umgepackt oder nachsortiert werden muss, verliert die Linie Zeit und die Verantwortung für mögliche Beschädigungen bleibt unklar.
Für Einkäufer und Logistikleiter reicht es deshalb nicht aus, die Tragfähigkeit abzufragen. Entscheidend sind die Lade- und Entladeergonomie, die definierte Bauteillage, die Stapelbarkeit, die Rückführungslogistik sowie eine belastbare Absicherung der Transportwege nach VDI 2700.
Beste Lösungen für die Motorhaubenlogistik: vom Bauteil zum System
PEKAHIT konstruieren Sonderladungsträger aus Metall nicht als isolierte Transportmittel, sondern als Schnittstelle zwischen Presswerk, Lager, Spedition und Montage. Ausgangspunkt sind CAD-Daten, Kundenzeichnung und die tatsächlichen Prozessbedingungen: Welche Varianten laufen über den Träger? Wie viele Teile sollen je Einheit transportiert werden? Wo wird manuell entnommen, wo automatisiert zugeführt und welche Fördertechnik ist vorhanden?
Aus diesen Vorgaben entsteht eine Konstruktion nach Kundenzeichnung oder auf Basis gemeinsamer Auslegung. Definierte Auflagepunkte tragen das Bauteil an geeigneten Bereichen. Trennelemente sichern Abstände zwischen den Motorhauben. Einführhilfen und klar erkennbare Entnahmepositionen reduzieren Fehlbedienungen. Bei lackierten Sichtteilen können abgestimmte Schutzauflagen sinnvoll sein – sie müssen jedoch so ausgelegt werden, dass sie sich nicht lösen, verschmutzen oder die Wiederholgenauigkeit beeinträchtigen.
Die zentrale Frage lautet nicht, wie viel Material ein Gestell enthält. Sie lautet: Wie zuverlässig führt es jede Haube durch denselben Prozess? Ein leichterer Träger kann vorteilhaft sein, wenn die Handhabung im Vordergrund steht. Bei hohen Umlaufzahlen und langen Transportstrecken sind hingegen Verwindungssteifigkeit, Reparaturfähigkeit und dauerhaft definierte Aufnahmen oft wichtiger. Die passende Lösung hängt vom konkreten Einsatz ab.
Mehrere Varianten auf einem Gestell steuern
Ein variables Aufnahmeprinzip kann separate Ladungsträger für ähnliche Haubentypen ersetzen. Voraussetzung ist, dass jede Variante eindeutig positioniert wird und Verwechslungen ausgeschlossen sind. Wechselbare Aufnahmen, codierte Steckelemente oder klar geführte Anschläge sind mögliche Ansätze. Sie dürfen jedoch nicht zu einem aufwendigen Rüstprozess führen.
Bei einer JIT-Anwendung für Motorhauben wurden acht Varianten auf einem Gestell zusammengeführt. Die Teile konnten ohne Umpackvorgang bis an den vorgesehenen Verbrauchsort laufen. Das reduziert nicht nur Handling, sondern auch Risiken durch zusätzliche Berührungspunkte im Materialfluss. Entscheidend war dabei die präzise Zuordnung jeder Variante zu ihrer Aufnahmeposition.
Transportsicherheit und Rücklauf gleich mitkonstruieren
Ein Sonderladungsträger muss im beladenen und leeren Zustand funktionieren. Für den Versand sind Sicherungspunkte, Stapelgrenzen, Schwerpunkt und zulässige Beschleunigungen zu berücksichtigen. Die Auslegung orientiert sich an VDI 2700 und an den Anforderungen der gewählten Transportkette. Wenn der Träger mit Flurförderzeugen umgesetzt wird, gehören Einfahrtaschen, Unterfahrmaße und Schutz gegen Anfahrschäden ebenso zur Konstruktion.
Für Rückläufe sind klappbare, nestbare oder stapelbare Konzepte häufig wirtschaftlich. Sie verringern das Volumen leerer Gestelle, dürfen aber die Prozesssicherheit nicht mit komplexen Handgriffen erkaufen. Ein Klappsystem lohnt sich vor allem bei weiten Rücktransporten und hohen Umlaufmengen. Bei kurzen, lokalen Kreisläufen kann ein festes Gestell mit hoher Stapeldichte die bessere Wahl sein.
Die PEKAHIT-Lösung: erst prüfen, dann in Serie liefern
Eine belastbare Konstruktion entsteht nicht allein am Bildschirm. Nach der CAD-Konstruktion folgt ein Prototyp, an dem reale Bauteile und die vorgesehenen Arbeitsabläufe geprüft werden. Die Probebeladung zeigt, ob Auflagepunkte stimmen, ob Mitarbeitende die Motorhaube sicher greifen können und ob Toleranzen aus Bauteil, Lackierung oder Fertigung ausreichend berücksichtigt sind.
Diese Prüfung verhindert, dass eine theoretisch passende Konstruktion später durch Nacharbeiten, improvisierte Zwischenlagen oder verlängerte Taktzeiten korrigiert werden muss. Erst wenn Beladung, Sicherung und Entnahme nachvollziehbar funktionieren, wird der Träger für die Serienlieferung freigegeben. Als Schweißfachbetrieb nach DIN EN ISO 3834 sichert PEKAHIT dabei eine fachgerechte Fertigung der Metallkonstruktion. Je nach Einsatzfall werden zudem CE-relevante Anforderungen an die Ausführung bewertet.
Bei internationalen Lieferketten ergänzt eine passende Exportverpackung die Ladungsträgerlösung. Holzpaletten, Übersee-Kisten und Holzverschläge können nach ISPM 15 beziehungsweise IPPC vorbereitet werden. Ob das erforderlich ist, richtet sich nach Zielmarkt, Transportweg und Verpackungskonzept – nicht jede Motorhaubenlogistik benötigt eine Exportkiste.
Konkretes Ergebnis: keine Umpackstation zwischen Versand und Linie
Der wichtigste Kennwert ist nicht die Anzahl der gefertigten Gestelle, sondern die Wirkung im Prozess. Bei der JIT-Lösung für Motorhauben konnten acht Varianten auf einem Gestell transportiert werden, ohne dass ein Umpackvorgang erforderlich war. Das schafft eine klare Übergabe zwischen Lieferant, Transport und Montage und reduziert Beschädigungsrisiken an einem besonders sensiblen Bauteil.
Für die Beschaffung bedeutet das: Anforderungen an Varianten, Umlaufmenge, Fördertechnik und Rücklauf sollten früh gemeinsam bewertet werden. Eine persönliche Beratung mit CAD-Auslegung, Prototyp und Probebeladung schafft vor der Serienfreigabe die nötige Sicherheit. Haben Sie ähnliche Anforderungen? Jetzt unverbindlich anfragen: 08265 226752.
Die Referenz zeigt den messbaren Maßstab: JIT-Motorhaubenlogistik mit 0 Umpackvorgängen und 8 Varianten auf einem Gestell.